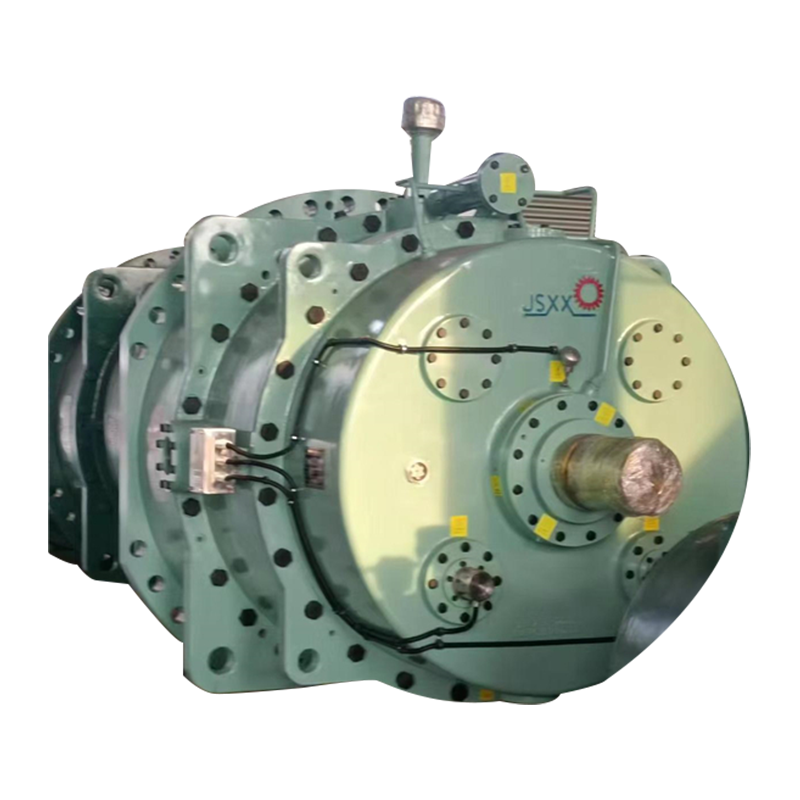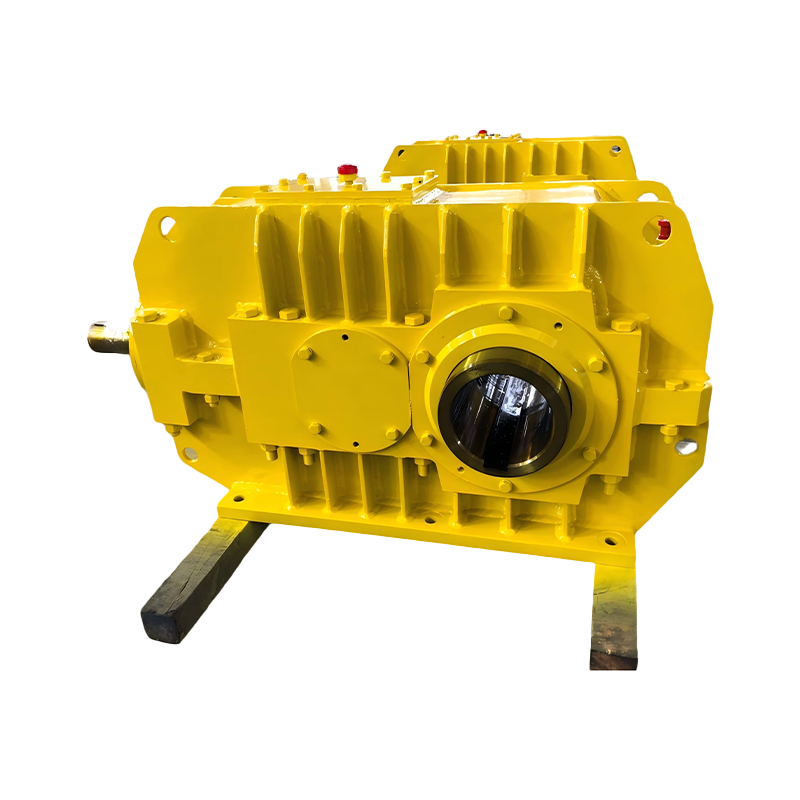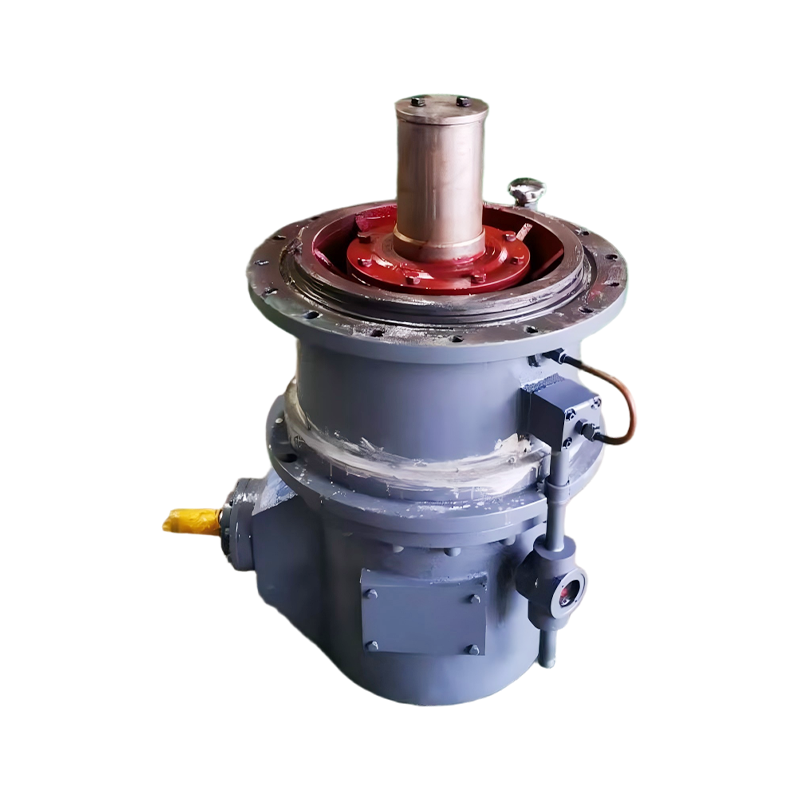
সংযুক্ত করা a গিয়ার রিডুসার একটি বৈদ্যুতিক মোটর যান্ত্রিক পাওয়ার ট্রান্সমিশনের একটি মৌলিক কাজ। সবচেয়ে সাধারণ এবং নির্ভরযোগ্য পদ্ধতি হল সরাসরি সংযোগ একটি নমনীয় বা অনমনীয় কাপলিং ব্যবহার করে যা মোটর শ্যাফ্টকে রিডুসার ইনপুট শ্যাফ্টের সাথে সংযুক্ত করে। বিকল্প পদ্ধতি অন্তর্ভুক্ত বেল্ট এবং কপিকল ড্রাইভ এবং চেইন এবং স্প্রোকেট ড্রাইভ , প্রতিটি নির্দিষ্ট টর্ক, গতি এবং স্থানিক প্রয়োজনীয়তার জন্য উপযুক্ত। সঠিক সংযুক্তি পদ্ধতি নির্বাচন সরাসরি সিস্টেমের দক্ষতা, পরিষেবা জীবন, এবং রক্ষণাবেক্ষণ ফ্রিকোয়েন্সি প্রভাবিত করে। এই নিবন্ধটি তিনটি প্রাথমিক সংযুক্তি কৌশল, ধাপে ধাপে ইনস্টলেশন পদ্ধতি, তুলনামূলক ডেটা এবং প্রায়শই জিজ্ঞাসিত প্রশ্নের উত্তরগুলিকে কভার করে একটি বিশদ, ব্যবহারিক নির্দেশিকা প্রদান করে।
মূল টেকঅ্যাওয়ে: 80% শিল্প অ্যাপ্লিকেশনের জন্য, লেজার সারিবদ্ধকরণ সরঞ্জামগুলির সাথে ইনস্টল করা একটি নমনীয় চোয়ালের সংযোগ বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করার সময় ব্যয়, নির্ভরযোগ্যতা এবং রক্ষণাবেক্ষণের সহজ ভারসাম্য প্রদান করে।
একটি গিয়ার রিডুসার কি এবং কেন এটি গুরুত্বপূর্ণ
A গিয়ার রিডুসার এটি একটি যান্ত্রিক ডিভাইস যা একটি ইনপুট শ্যাফ্টের ঘূর্ণন গতি হ্রাস করে যখন আনুপাতিকভাবে এর টর্ক আউটপুট বাড়ায়। এটি একটি কেসিংয়ের মধ্যে রাখা গিয়ারগুলির একটি সেট নিয়ে গঠিত, যা একটি নির্দিষ্ট হ্রাস অনুপাত যেমন 10:1, 30:1, বা 100:1 অর্জন করার জন্য ডিজাইন করা হয়েছে। যখন 1,750 RPM এ চলমান একটি বৈদ্যুতিক মোটর একটি 10:1 অনুপাতের সাথে একটি গিয়ার রিডুসারের সাথে সংযুক্ত থাকে, তখন আউটপুট শ্যাফ্ট প্রায় 175 RPM এ ঘোরে যখন ইনপুট টর্ক বিয়োগ দক্ষতা ক্ষতির প্রায় 10 গুণ সরবরাহ করে। আমেরিকান গিয়ার ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশনের তথ্য অনুসারে, সঠিকভাবে নির্বাচিত এবং ইনস্টল করা গিয়ার রিডিউসার একক-পর্যায়ের হেলিকাল ডিজাইনের জন্য 94% এবং 98% এর মধ্যে দক্ষতা রেটিং অর্জন করতে পারে। মোটর এবং রিডুসারের মধ্যে সংযুক্তি পদ্ধতি হল একটি গুরুত্বপূর্ণ ইন্টারফেস যা নির্ধারণ করে যে এই কার্যকারিতা অনুশীলনে উপলব্ধি করা হয়েছে নাকি ভুল, কম্পন এবং অকাল পরিধানে হারিয়ে গেছে।
গিয়ার রিডিউসারগুলি পাওয়ার ট্রান্সমিশন সিস্টেমে তিনটি অপরিহার্য ফাংশন পরিবেশন করে। প্রথমত, তারা গুন টর্ক এমন স্তরে যা একটি মোটর একা অর্থনৈতিকভাবে উত্পাদন করতে পারে না। দ্বিতীয়ত, তারা গতি কমানো চালিত সরঞ্জাম যেমন পরিবাহক, মিক্সার, এবং পাম্পের অপারেশনাল প্রয়োজনীয়তা মেলে। তৃতীয়, তারা মিল জড়তা মোটর এবং লোডের মধ্যে, যা নিয়ন্ত্রণের সঠিকতা উন্নত করে এবং ত্বরণ এবং হ্রাস চক্রের সময় যান্ত্রিক চাপ কমায়। একটি সঠিকভাবে সংযুক্ত গিয়ার রিডুসার ছাড়া, কম গতিতে একই টর্ক সরবরাহ করার জন্য একটি বৈদ্যুতিক মোটর উল্লেখযোগ্যভাবে বড় এবং আরও ব্যয়বহুল হতে হবে।
একটি বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করার 3 প্রাথমিক পদ্ধতি
একটি বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযোগ করার জন্য ঠিক তিনটি ব্যাপকভাবে স্বীকৃত পদ্ধতি রয়েছে এবং প্রতিটি একটি অপারেটিং অবস্থার একটি স্বতন্ত্র সেট পরিবেশন করে। পছন্দটি চারটি বিষয়ের উপর নির্ভর করে: প্রয়োজনীয় টর্ক ক্ষমতা, গ্রহণযোগ্য বিভ্রান্তি সহনশীলতা, উপলব্ধ শারীরিক স্থান, এবং 5 থেকে 15 বছরের প্রত্যাশিত পরিষেবা জীবন ধরে রক্ষণাবেক্ষণ সহ মোট খরচ।
একটি নমনীয় বা অনমনীয় কাপলিং সহ সরাসরি সংযোগ
ডাইরেক্ট কাপলিং হল বেশিরভাগ শিল্প অ্যাপ্লিকেশনের জন্য পছন্দের সংযুক্তি পদ্ধতি কারণ এটি সবচেয়ে কম মধ্যবর্তী উপাদানগুলির সাথে শক্তি প্রেরণ করে এবং 97% থেকে 99% পর্যন্ত সর্বোচ্চ অর্জনযোগ্য দক্ষতা। এই কনফিগারেশনে, মোটর শ্যাফ্ট এবং রিডুসার ইনপুট শ্যাফ্ট একটি কাপলিং ডিভাইসের মাধ্যমে এন্ড-টু-এন্ড সংযুক্ত থাকে। নমনীয় কাপলিংস , যেমন চোয়ালের কাপলিং, ডিস্ক কাপলিং, বা গ্রিড কাপলিং, 0.5 ডিগ্রী পর্যন্ত কৌণিক মিসলাইনমেন্ট এবং 0.05 মিলিমিটার পর্যন্ত সমান্তরাল অফসেট কম পরিমাণে মিটমাট করে। অনমনীয় কাপলিংস কাছাকাছি-নিখুঁত প্রান্তিককরণের প্রয়োজন কিন্তু শূন্য ব্যাকল্যাশ এবং উচ্চতর টর্সনাল স্টিফেনেস অফার করে, এগুলি নির্ভুল সার্ভো অ্যাপ্লিকেশনের জন্য উপযুক্ত করে তোলে।
একটি সাধারণ চোয়ালের সংযোগে দুটি ধাতব হাব থাকে যার মধ্যে প্রসারিত চোয়াল এবং একটি ইলাস্টোমেরিক স্পাইডার সন্নিবেশ থাকে যা তাদের মধ্যে বসে থাকে। মাকড়সা কম্পন শুষে নেয় এবং ছোটখাটো অসঙ্গতি সহ্য করে। যখন মোটর শুরু হয়, ইলাস্টোমার সামান্য সংকুচিত হয়, যা গিয়ার রিডুসারে প্রেরিত শক লোড হ্রাস করে। শিল্প তথ্য দেখায় যে চোয়ালের সংযোগগুলি ঘন ঘন শুরু এবং স্টপ সহ অ্যাপ্লিকেশনগুলিতে অনমনীয় কাপলিংগুলির তুলনায় 15% থেকে 25% পর্যন্ত রিডুসার ভারবহন জীবন বাড়াতে পারে। কাপলিং হাবগুলি কীওয়ে এবং সেট স্ক্রু বা ক্ল্যাম্পিং মেকানিজম ব্যবহার করে শ্যাফটগুলিতে সুরক্ষিত থাকে যা কাপলিং আকারের উপর নির্ভর করে 5 Nm থেকে 10,000 Nm পর্যন্ত টর্ক পরিচালনা করতে সক্ষম ঘর্ষণ-ফিট সংযোগ প্রদান করে।
বেল্ট এবং পুলি ড্রাইভ সংযোগ
বেল্ট ড্রাইভ সংযোগগুলি মোটর শ্যাফ্টে মাউন্ট করা একটি কপিকল, রিডুসার ইনপুট শ্যাফ্টে একটি অনুরূপ কপিকল এবং একটি টানযুক্ত বেল্ট ব্যবহার করে যা তাদের মধ্যে শক্তি স্থানান্তর করে। এই পদ্ধতিটি বেছে নেওয়া হয় যখন মোটর এবং রিডুসারকে শারীরিকভাবে এমন একটি দূরত্ব দ্বারা পৃথক করতে হবে যা সরাসরি সংযোগকে অব্যবহারিক করে তোলে, অথবা যখন অ্যাপ্লিকেশনটি পুলির ব্যাস পরিবর্তন করে গতির অনুপাত সামঞ্জস্য করার ক্ষমতা থেকে উপকৃত হয়। বেল্ট ড্রাইভগুলি সাধারণত বেল্টের ধরন, টান এবং মোড়ানো কোণের উপর নির্ভর করে 90% থেকে 96% দক্ষতায় কাজ করে। ভি-বেল্ট হল সাধারণ শিল্প ব্যবহারের জন্য সবচেয়ে সাধারণ পছন্দ, যখন সিঙ্ক্রোনাস টাইমিং বেল্ট নির্বাচন করা হয় যখন স্লিপ ছাড়াই সুনির্দিষ্ট গতির অনুপাত বজায় রাখতে হবে।
বেল্ট ড্রাইভ পদ্ধতি গিয়ার রিডুসারের আগে একটি অতিরিক্ত হ্রাস বা গুণন পর্যায়ে প্রবর্তন করে। উদাহরণস্বরূপ, যদি 100 মিমি পুলি সহ একটি মোটর রিডুসার ইনপুটে 200 মিমি পুলি চালায়, গিয়ার রিডুসারে প্রবেশ করার আগে গতি অর্ধেক হয়ে যায় এবং টর্ক দ্বিগুণ হয়। এটি ইঞ্জিনিয়ারদের রিডুসার পরিবর্তন না করেই চূড়ান্ত আউটপুট গতিকে সূক্ষ্ম-টিউন করতে দেয়। যাইহোক, স্ট্যান্ডার্ড রক্ষণাবেক্ষণের সময়সূচী অনুসারে প্রতি 500 থেকে 1,000 অপারেটিং ঘন্টায় বেল্টের টান অবশ্যই পরীক্ষা করা উচিত এবং ডিউটি চক্র এবং পরিবেশগত অবস্থার উপর নির্ভর করে বেল্টগুলি সাধারণত প্রতি 3 থেকে 5 বছরে প্রতিস্থাপনের প্রয়োজন হয়।
চেইন এবং স্প্রকেট ড্রাইভ সংযোগ
চেইন ড্রাইভ সংযোগগুলি মোটর থেকে গিয়ার রিডুসারে শক্তি প্রেরণ করতে স্প্রোকেট এবং একটি রোলার চেইন ব্যবহার করে। অপেক্ষাকৃত কম গতিতে উচ্চ টর্ক ট্রান্সমিশন প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য এই পদ্ধতিটি নির্বাচন করা হয়েছে, যেখানে বেল্ট স্লিপেজ অগ্রহণযোগ্য হবে। চেইন ড্রাইভ 95% থেকে 98% দক্ষতা অর্জন করে যখন সঠিকভাবে লুব্রিকেটেড এবং রক্ষণাবেক্ষণ করা হয়। বেল্টের বিপরীতে, চেইনগুলি লোডের নীচে পিছলে যায় না, যা তাদের ভারী-শুল্ক পরিবাহক, ক্রাশার এবং মিক্সিং সরঞ্জামগুলির জন্য উপযুক্ত করে তোলে যেখানে টর্ক স্পাইকগুলি সাধারণ। প্রাথমিক ট্রেড-অফ হল যে চেইন ড্রাইভের জন্য নিয়মিত তৈলাক্তকরণের প্রয়োজন হয় এবং বেল্ট বা সরাসরি সংযোগের বিকল্পগুলির চেয়ে বেশি শব্দ উৎপন্ন করে, সাধারণ শব্দের মাত্রা অপারেটিং গতিতে 75 থেকে 85 ডেসিবেল পর্যন্ত।
সরাসরি কাপলিং ইনস্টলেশনের জন্য ধাপে ধাপে নির্দেশিকা
নিম্নলিখিত পদ্ধতিটি সবচেয়ে সাধারণ পরিস্থিতিকে কভার করে: একটি সাধারণ বেস প্লেটে নমনীয় চোয়ালের সংযোগ ব্যবহার করে একটি বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করা। সঠিক প্রান্তিককরণ এবং দীর্ঘ পরিষেবা জীবন নিশ্চিত করতে প্রতিটি পদক্ষেপ অবশ্যই ক্রমানুসারে সম্পাদন করতে হবে।
- উপাদান সামঞ্জস্য যাচাই করুন. নিশ্চিত করুন যে মোটর ফ্রেমের আকার, শ্যাফ্ট ব্যাস, কীওয়ের মাত্রা এবং ঘূর্ণন দিক রিডুসার ইনপুট স্পেসিফিকেশনের সাথে মেলে। একটি মাইক্রোমিটার দিয়ে মোটর শ্যাফ্টের ব্যাস পরিমাপ করুন যাতে এটি কাপলিং প্রস্তুতকারকের দ্বারা নির্দিষ্ট সহনশীলতার সীমার মধ্যে থাকে, সাধারণত 50 মিমি পর্যন্ত ব্যাসের শ্যাফ্টের জন্য প্লাস বা বিয়োগ 0.025 মিমি।
- সমস্ত মিলন পৃষ্ঠ পরিষ্কার করুন। একটি সূক্ষ্ম-গ্রিট এমেরি কাপড় এবং একটি দ্রাবক-ভিত্তিক ক্লিনার ব্যবহার করে মোটর শ্যাফ্ট, রিডুসার ইনপুট শ্যাফ্ট এবং কাপলিং বোর থেকে প্রতিরক্ষামূলক আবরণ, মরিচা, ময়লা এবং burrs অপসারণ করুন। মিলনের পৃষ্ঠের মধ্যে যে কোনও দূষণ ঘাবড়ে যাওয়া জারা সৃষ্টি করতে পারে এবং 30% পর্যন্ত সংযোগের কার্যকারিতা হ্রাস করতে পারে।
- কাপলিং হাব মাউন্ট করুন। একটি হাব মোটর শ্যাফ্টে এবং অন্যটি রিডুসার ইনপুট শ্যাফ্টে স্লাইড করুন। কীড শ্যাফ্টের জন্য, হাব মাউন্ট করার আগে কীওয়েতে কী ঢোকান। গ্যালিং রোধ করতে শ্যাফটে একটি পাতলা, এমনকি অ্যান্টি-সিজ কম্পাউন্ডের কোট লাগান। সেট স্ক্রু বা ক্ল্যাম্পিং বোল্টগুলিকে কাপলিং প্রস্তুতকারকের দ্বারা নির্দিষ্ট করা টর্ক মানের সাথে শক্ত করুন, সাধারণত মাঝারি আকারের কাপলিংগুলির জন্য 15 Nm থেকে 80 Nm।
- বেস প্লেটে মোটর এবং রিডুসার রাখুন। উভয় ইউনিটকে সাধারণ বেস প্লেটে রাখুন এবং একে অপরের মুখোমুখি কাপলিং হাবগুলি রাখুন। হাবের মুখের মধ্যে মাকড়সার পুরুত্বের সমান 1 মিমি থেকে 2 মিমি অতিরিক্ত ক্লিয়ারেন্স থার্মাল প্রসারণের জন্য একটি ফাঁক রেখে দিন। এই পর্যায়ে মাকড়সা ঢোকাবেন না।
- রুক্ষ প্রান্তিককরণ সঞ্চালন. স্থূল ভুল-সংযুক্তি পরীক্ষা করতে উভয় কাপলিং হাবের উপরে এবং পাশে একটি সোজা প্রান্ত ব্যবহার করুন। মোটর বা রিডুসারের অবস্থান সামঞ্জস্য করুন তাদের মাউন্টিং পায়ের নীচে শিমস ব্যবহার করে যতক্ষণ না সোজা প্রান্তটি তাদের পুরো দৈর্ঘ্য বরাবর উভয় হাবের সাথে সমানভাবে যোগাযোগ করে। শিমগুলি স্টেইনলেস স্টিলের হওয়া উচিত এবং স্থিতিশীলতা বজায় রাখতে চারটির বেশি শিম কোনও এক পায়ের নীচে স্ট্যাক করা উচিত নয়।
- একটি ডায়াল নির্দেশক বা লেজার প্রান্তিককরণ টুলের সাথে নির্ভুল প্রান্তিককরণ সম্পাদন করুন। একটি হাবের উপর একটি ডায়াল নির্দেশক মাউন্ট করুন এবং বিপরীত হাবের রেডিয়াল এবং অক্ষীয় রানআউট পরিমাপ করার সময় এটি ঘোরান। সমান্তরাল অফসেটের জন্য গ্রহণযোগ্য মানগুলি 0.05 মিমি থেকে কম এবং কৌণিক মিসলাইনমেন্টের জন্য 0.5 ডিগ্রির কম। লেজার অ্যালাইনমেন্ট সিস্টেম 0.01 মিমি এর মধ্যে নির্ভুলতা অর্জন করতে পারে এবং ডায়াল ইন্ডিকেটর পদ্ধতির তুলনায় সারিবদ্ধকরণের সময় 40% থেকে 60% কমাতে পারে।
- ইলাস্টোমেরিক মাকড়সা ঢোকান। সারিবদ্ধকরণ নিশ্চিত হয়ে গেলে, দুটি কাপলিং হাবের মধ্যে মাকড়সা ঢোকান। মাকড়সা অত্যধিক শক্তি প্রয়োজন ছাড়া snugly ফিট করা উচিত. শ্যাফ্টগুলিকে হাত দিয়ে ঘোরান যে ঘূর্ণনের কোনও বিন্দুতে বাঁধা ছাড়াই কাপলিংটি অবাধে ঘুরছে।
- টর্ক সব মাউন্ট বল্টু. একটি ক্যালিব্রেটেড টর্ক রেঞ্চ ব্যবহার করে বেস প্লেটে মোটর এবং রিডুসার মাউন্টিং বোল্টগুলিকে শক্ত করুন। ক্ল্যাম্পিং বল সমানভাবে বিতরণ করার জন্য একটি ক্রস-প্যাটার্ন শক্ত করার ক্রম অনুসরণ করুন। সাধারণ M12 থেকে M20 ফাস্টেনারগুলির জন্য বোল্ট টর্কের মানগুলি বোল্টের গ্রেড এবং আকারের উপর নির্ভর করে 70 Nm থেকে 350 Nm পর্যন্ত।
- কাপলিং গার্ড ইনস্টল করুন। একটি কঠোর কাপলিং গার্ড সুরক্ষিত করুন যা সমস্ত ঘূর্ণায়মান উপাদানগুলিকে কভার করে। এটি OSHA মান 1910.219 এবং সমতুল্য আন্তর্জাতিক প্রবিধানের অধীনে একটি সুরক্ষা প্রয়োজনীয়তা। গার্ডকে অবশ্যই সর্বোচ্চ অপারেটিং গতিতে ভাঙা কাপলিং উপাদানের প্রভাব সহ্য করতে সক্ষম হতে হবে।
- একটি নো-লোড পরীক্ষা চালান. মোটরটি সংক্ষিপ্তভাবে চালু করুন এবং কম্পন, অস্বাভাবিক শব্দ বা দৃশ্যমান দোলাচলের জন্য কাপলিং পর্যবেক্ষণ করুন। যদি কোনো সমস্যা সনাক্ত করা হয়, অবিলম্বে বন্ধ করুন এবং সম্পূর্ণ-লোড অপারেশনে এগিয়ে যাওয়ার আগে সারিবদ্ধকরণ পুনরায় পরীক্ষা করুন।
সংযুক্তি পদ্ধতির তুলনা
নীচের সারণীটি একটি বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করতে ব্যবহৃত তিনটি প্রাথমিক পদ্ধতির পাশাপাশি একটি তুলনা প্রদান করে। প্রতিটি পদ্ধতির স্বতন্ত্র সুবিধা এবং সীমাবদ্ধতা রয়েছে যা নির্দিষ্ট অ্যাপ্লিকেশনের জন্য এর উপযুক্ততা নির্ধারণ করে।
| বৈশিষ্ট্য | ডাইরেক্ট কাপলিং | বেল্ট ড্রাইভ | চেইন ড্রাইভ |
|---|---|---|---|
| দক্ষতা পরিসীমা | 97% থেকে 99% | 90% থেকে 96% | 95% থেকে 98% |
| মিসালাইনমেন্ট সহনশীলতা | 0.5 ডিগ্রী পর্যন্ত কৌণিক, 0.05 মিমি সমান্তরাল | 2 ডিগ্রি পর্যন্ত কৌণিক, 5 মিমি সমান্তরাল | 1 ডিগ্রি পর্যন্ত কৌণিক, 2 মিমি সমান্তরাল |
| নয়েজ লেভেল | 65 থেকে 72 ডিবি | 60 থেকে 70 ডিবি | 75 থেকে 85 ডিবি |
| রক্ষণাবেক্ষণের ব্যবধান | 12 থেকে 24 মাস | 500 থেকে 1,000 অপারেটিং ঘন্টা | 200 থেকে 500 অপারেটিং ঘন্টা |
| সাধারণ সেবা জীবন | 10 থেকে 15 বছর | প্রতি বেল্ট সেট 3 থেকে 5 বছর | চেইন সেট প্রতি 5 থেকে 8 বছর |
| টর্ক ক্ষমতা | 5 Nm থেকে 10,000 Nm | 2 Nm থেকে 2,000 Nm | 20 Nm থেকে 8,000 Nm |
| আপেক্ষিক খরচ | পরিমিত | নিম্ন থেকে মাঝারি | পরিমিত to High |
বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করার জন্য তিনটি প্রাথমিক পদ্ধতির তুলনা। ডেটা মাঝারি-শুল্ক অপারেশনের জন্য স্ট্যান্ডার্ড ইঞ্জিনিয়ারিং রেফারেন্স এবং প্রস্তুতকারকের স্পেসিফিকেশনের উপর ভিত্তি করে সাধারণ শিল্প অ্যাপ্লিকেশনগুলিকে প্রতিফলিত করে।
স্ট্রাকচার ডায়াগ্রাম: ডাইরেক্ট কাপলিং অ্যাসেম্বলি
একটি শেয়ার্ড রিজিড বেস প্লেটে বসানো মোটর, নমনীয় কাপলিং, এবং গিয়ার রিডুসার দেখানো সরাসরি কাপলিং ব্যবস্থার পরিকল্পিত উপস্থাপনা।
প্রান্তিককরণ এবং পরিষেবা জীবনের উপর এর প্রভাব
শ্যাফ্ট মিসলাইনমেন্ট হল অকাল গিয়ার রিডুসার ব্যর্থতার একক বৃহত্তম কারণ, শিল্প ড্রাইভ সিস্টেমে সমস্ত কাপলিং এবং ভারবহন প্রতিস্থাপনের আনুমানিক 50% থেকে 60% জন্য দায়ী। যখন মোটর শ্যাফ্ট এবং রিডুসার ইনপুট শ্যাফ্ট সঠিকভাবে সারিবদ্ধ না থাকে, তখন ফলস্বরূপ বাহিনী সরাসরি বিয়ারিং এবং গিয়ারগুলিতে ভ্রমণ করে, যার ফলে ত্বরিত পরিধান হয় যা সঠিকভাবে সারিবদ্ধ ইনস্টলেশনের তুলনায় 40% থেকে 70% পর্যন্ত পরিষেবা জীবন কমাতে পারে।
দুই ধরনের ভুলত্রুটি নিয়ন্ত্রণ করতে হবে। কৌণিক মিসলাইনমেন্ট যখন দুটি খাদের কেন্দ্ররেখা একটি একক সরলরেখা তৈরি না করে একটি কোণে ছেদ করে তখন ঘটে। সমান্তরাল অফসেট মিসলাইনমেন্ট যখন শ্যাফ্ট কেন্দ্ররেখাগুলি সমান্তরাল হয় তবে কাকতালীয় নয়, যার অর্থ একটি খাদ অন্যটির তুলনায় উল্লম্ব বা অনুভূমিক সমতলে স্থানান্তরিত হয়। বেশিরভাগ বাস্তব-বিশ্বের ভুল সংযোজন উভয় প্রকারের সংমিশ্রণ। শিল্প গবেষণায় দেখা গেছে যে 0.5 মিমি সমান্তরাল মিসলাইনমেন্টের সাপেক্ষে একটি চোয়ালের সংযোগ সঠিকভাবে সারিবদ্ধ কাপলিং এর পরিধানের হারের প্রায় 3 গুণ অনুভব করে। 1.5 ডিগ্রি কৌণিক মিসলাইনমেন্টের সাপেক্ষে একই কাপলিং আদর্শ অবস্থার অধীনে 20,000 ঘন্টার বেশি প্রত্যাশিত পরিষেবা জীবনর তুলনায় 1,000 অপারেটিং ঘন্টার কম সময়ে ব্যর্থ হতে পারে।
লেজার সরঞ্জাম ব্যবহার করে নির্ভুল প্রান্তিককরণ 0.01 মিমি এর মধ্যে শ্যাফ্ট পজিশনিং নির্ভুলতা অর্জন করতে পারে, যা শুধুমাত্র ডায়াল সূচকগুলির সাথে সম্পাদিত প্রান্তিককরণের তুলনায় 30% থেকে 50% ভারবহন লাইফ এক্সটেনশনে অনুবাদ করে। একটি লেজার অ্যালাইনমেন্ট সিস্টেমের খরচ, সাধারণত $3,000 থেকে $12,000, প্রায়ই একাধিক ড্রাইভ সিস্টেমের সুবিধাগুলিতে কম ডাউনটাইম এবং কম প্রতিস্থাপন অংশ খরচের মাধ্যমে অপারেশনের প্রথম বছরের মধ্যে পুনরুদ্ধার করা হয়।
টর্ক, গতি, এবং পরিষেবা ফ্যাক্টর বিবেচনা
একটি সংযুক্তি পদ্ধতি নির্বাচন করার আগে, মোটর এবং গিয়ার রিডুসারের মধ্যে ইন্টারফেসে টর্ক এবং গতির পরামিতিগুলি অবশ্যই সঠিকভাবে গণনা করা উচিত। কাপলিং বা ড্রাইভ সিস্টেমের মাধ্যমে প্রেরিত ঘূর্ণন সঁচারক বল সম্পর্ক ব্যবহার করে মোটর শক্তি এবং ঘূর্ণন গতি দ্বারা নির্ধারিত হয়: Nm মধ্যে টর্ক সমান 9,550 কিলোওয়াট শক্তি দ্বারা গুণিত RPM এ গতি দ্বারা বিভক্ত। 1,750 RPM এ চলমান একটি 15 কিলোওয়াট মোটরের জন্য, মোটর শ্যাফ্টের টর্ক প্রায় 82 Nm। এই মানটি অবশ্যই a দ্বারা গুণিত হবে পরিষেবা ফ্যাক্টর অ্যাপ্লিকেশন-নির্দিষ্ট লোড বৈশিষ্ট্য জন্য অ্যাকাউন্ট.
সার্ভিস ফ্যাক্টর হল প্রমিত মাল্টিপ্লায়ার যা নিশ্চিত করে যে কাপলিং বা ড্রাইভের উপাদানগুলি অ্যাপ্লিকেশনের সর্বোচ্চ লোড এবং শক অবস্থাগুলি পরিচালনা করতে পারে। নীচের সারণীটি শিল্প অনুশীলন এবং কাপলিং প্রস্তুতকারকের নির্দেশিকা থেকে প্রাপ্ত অ্যাপ্লিকেশনের ধরন এবং শুল্ক চক্রের উপর ভিত্তি করে সাধারণত ব্যবহৃত পরিষেবা ফ্যাক্টর মানগুলি উপস্থাপন করে।
| আবেদনের ধরন | সার্ভিস ফ্যাক্টর | ডিউটি সাইকেল | উদাহরণ সরঞ্জাম |
|---|---|---|---|
| ইউনিফর্ম লোড | 1.0 থেকে 1.25 | ক্রমাগত, স্থির | সেন্ট্রিফিউগাল পাম্প, ফ্যান, জেনারেটর |
| পরিমিত Shock | 1.25 থেকে 1.75 | বিরতিহীন, মাঝারি শুরু হয় | পরিবাহক, মিক্সার, কম্প্রেসার |
| ভারী শক | 1.75 থেকে 2.5 | ঘন ঘন শুরু, বিপরীত | ক্রাশার, হাতুড়ি মিল, পাঞ্চ প্রেস |
| মারাত্মক শক | 2.5 থেকে 4.0 | চরম প্রভাব, ঘন ঘন বিপরীত | রোলিং মিল, বড় রক ক্রাশার |
বৈদ্যুতিক মোটরের সাথে গিয়ার রিডুসার সংযুক্ত করার সময় কাপলিং নির্বাচনের জন্য পরিষেবা ফ্যাক্টর সুপারিশ। মানগুলি প্রমিত শিল্পের রেফারেন্সের উপর ভিত্তি করে এবং সমালোচনামূলক অ্যাপ্লিকেশনগুলির জন্য নির্দিষ্ট প্রস্তুতকারকের ডেটা শীটের বিরুদ্ধে যাচাই করা উচিত।
একটি গিয়ার রিডুসার সংযুক্ত করার সময় সাধারণ ভুলগুলি৷
নিম্নলিখিত ত্রুটিগুলির প্রতিটি ড্রাইভ সিস্টেম ব্যর্থতার ঘন ঘন কারণ হিসাবে ফিল্ড সার্ভিস রিপোর্টে নথিভুক্ত করা হয়েছে। এই ভুলগুলি এড়িয়ে চললে বেশিরভাগ অকাল যুগল এবং ভারবহন প্রতিস্থাপন প্রতিরোধ করা যায়।
- প্রান্তিককরণ ধাপটি সম্পূর্ণভাবে এড়িয়ে যাওয়া। গ্রহণযোগ্য প্রান্তিককরণ অর্জনের জন্য বেস প্লেট মেশিনিং সহনশীলতার উপর নির্ভর করা অপর্যাপ্ত। এমনকি নির্ভুল-মেশিনযুক্ত বেস প্লেটগুলিতে 0.1 মিমি থেকে 0.3 মিমি মাউন্টিং পৃষ্ঠের সমতলতা বিচ্যুতি থাকতে পারে, যা সরাসরি শ্যাফ্ট মিসলাইনমেন্টে অনুবাদ করে।
- মাউন্টিং পায়ের নিচে অনেক শিম ব্যবহার করা। চারটির বেশি শিম স্ট্যাকিং একটি সঙ্গতিপূর্ণ স্তর তৈরি করে যা সময়ের সাথে অসমভাবে সংকুচিত করতে পারে, যার ফলে ধীরে ধীরে মিসলাইনমেন্ট হয়। যদি 3 মিমি-এর বেশি উচ্চতা সমন্বয়ের প্রয়োজন হয়, তবে একাধিক পাতলা শিমের পরিবর্তে একটি কঠিন মেশিনযুক্ত স্পেসার ব্লক ব্যবহার করুন।
- ওভার-টাইনিং কাপলিং সেট স্ক্রু। সেট স্ক্রুতে প্রস্তাবিত টর্ক অতিক্রম করলে শ্যাফ্ট বিকৃত হতে পারে বা কাপলিং হাব ফাটতে পারে। এটি স্ট্রেসের ঘনত্ব তৈরি করে যা 10,000 থেকে 50,000 লোড চক্রের পরে ক্লান্তি ব্যর্থতার কারণ হতে পারে।
- তাপ সম্প্রসারণ অবহেলা। মোটর এবং গিয়ার রিডিউসারগুলি অপারেশন চলাকালীন পরিবেষ্টিত থেকে 40 থেকে 80 ডিগ্রি সেলসিয়াস তাপমাত্রা বৃদ্ধি করতে পারে। প্রতি 10 ডিগ্রি সেলসিয়াস তাপমাত্রা বৃদ্ধির জন্য একটি 1-মিটার-লম্বা ইস্পাত শ্যাফ্ট প্রায় 0.12 মিমি প্রসারিত হয়। বাঁধাই ছাড়া এই সম্প্রসারণকে সামঞ্জস্য করার জন্য কাপলিংগুলির পর্যাপ্ত অক্ষীয় ছাড়পত্র থাকতে হবে।
- পিছনের দিকে কাপলিং স্পাইডার ইনস্টল করা বা ভুল উপাদান ব্যবহার করা। ইলাস্টোমেরিক মাকড়সা পলিউরেথেন, নাইট্রিল রাবার এবং হাইট্রেল সহ একাধিক উপকরণে পাওয়া যায়, প্রতিটির তাপমাত্রা এবং রাসায়নিক প্রতিরোধের বিভিন্ন সীমা রয়েছে। 80 ডিগ্রি সেলসিয়াসের বেশি পরিবেশে ব্যবহৃত একটি পলিউরেথেন মাকড়সা নরম হয়ে যায় এবং অকালে ব্যর্থ হয়।
- প্রয়োজনে কাপলিং লুব্রিকেট করতে ব্যর্থ। গ্রিড কাপলিং এবং গিয়ার কাপলিং সহ কিছু কাপলিং প্রকারের জন্য পর্যায়ক্রমিক গ্রীস তৈলাক্তকরণ প্রয়োজন। তৈলাক্তকরণ ছাড়াই এই কাপলিংগুলি পরিচালনা করলে পরিধানের হার 5 থেকে 10 এর ফ্যাক্টর বৃদ্ধি পেতে পারে, যা বছরের পরিবর্তে সপ্তাহের মধ্যে ব্যর্থতার দিকে পরিচালিত করে।
সঠিক সংযুক্তি পদ্ধতি নির্বাচন করার জন্য নির্বাচনের মানদণ্ড
সরাসরি কাপলিং, বেল্ট ড্রাইভ বা চেইন ড্রাইভ ব্যবহার করার সিদ্ধান্তটি পাঁচটি মানদণ্ডের একটি পদ্ধতিগত মূল্যায়নের উপর ভিত্তি করে হওয়া উচিত। প্রতিটি মানদণ্ডে একটি ওজনযুক্ত স্কোর বরাদ্দ করা সাবজেক্টিভিটি দূর করতে সাহায্য করে এবং নিশ্চিত করে যে নির্বাচিত পদ্ধতিটি আবেদনের প্রয়োজনীয়তার সাথে মেলে।
- টর্ক এবং শক্তি প্রয়োজনীয়তা. ডাইরেক্ট কাপলিংগুলি ভগ্নাংশ থেকে 10,000 Nm পর্যন্ত বিস্তৃত টর্ক পরিসীমা পরিচালনা করতে পারে। বেল্ট ড্রাইভ সাধারণত 2,000 Nm এর নিচের অ্যাপ্লিকেশনের জন্য সীমাবদ্ধ থাকে কারণ বেল্টের প্রস্থ এবং পুলির আকারের সীমাবদ্ধতার কারণে। চেইন ড্রাইভগুলি উচ্চ-টর্ক, কম-গতির পরিস্থিতিতে যেখানে শক লোড ঘন ঘন হয় সেখানে শ্রেষ্ঠ।
- স্থানিক সীমাবদ্ধতা। মোটর শ্যাফ্ট প্রান্ত এবং রিডুসার ইনপুট শ্যাফ্ট প্রান্তের মধ্যে উপলব্ধ দূরত্ব পরিমাপ করুন। ডাইরেক্ট কাপলিং এর জন্য কাপলিং সাইজের উপর নির্ভর করে মাত্র 50 মিমি থেকে 200 মিমি ব্যবধান প্রয়োজন। বেল্ট এবং চেইন ড্রাইভগুলিতে পুলি বা স্প্রোকেট ব্যাস মিটমাট করার জন্য এবং সঠিক কেন্দ্রের দূরত্ব বজায় রাখতে আরও জায়গা প্রয়োজন, সাধারণত 300 মিমি থেকে 1,500 মিমি।
- পরিবেশগত অবস্থা। ওয়াশডাউন পরিবেশে যেখানে ঘন ঘন জল বা রাসায়নিক দিয়ে পরিষ্কার করা প্রয়োজন, স্টেইনলেস স্টিলের হাব এবং ফুড-গ্রেড ইলাস্টোমারগুলির সাথে সরাসরি সংযোগগুলি পছন্দ করা হয়। বেল্ট ড্রাইভগুলি আর্দ্রতা শোষণ করতে পারে এবং ব্যাকটেরিয়াকে আশ্রয় করে, বিশেষ উপকরণ ছাড়া খাদ্য প্রক্রিয়াকরণের জন্য তাদের অনুপযুক্ত করে তোলে। ভেজা পরিবেশে চেইন ড্রাইভের জন্য ক্রমাগত তৈলাক্তকরণ ব্যবস্থা এবং জারা-প্রতিরোধী আবরণ প্রয়োজন।
- গতি অনুপাত নমনীয়তা. যদি অ্যাপ্লিকেশনটির জন্য ভবিষ্যতের গতি পরিবর্তনের প্রয়োজন হতে পারে, বিনিময়যোগ্য পুলি সহ একটি বেল্ট ড্রাইভ সামগ্রিক হ্রাস অনুপাত সামঞ্জস্য করার সবচেয়ে সহজ এবং সর্বনিম্ন-খরচ পদ্ধতি অফার করে। ডাইরেক্ট কাপলিংগুলি মোটর এবং রিডিউসার ইনপুটের মধ্যে একটি নির্দিষ্ট 1:1 অনুপাত প্রদান করে, অনুপাত সামঞ্জস্যের জন্য রিডিউসারকে নিজেই পরিবর্তন করতে হবে।
- মোট জীবনচক্র খরচ। বেল্ট ড্রাইভের তুলনায় ডাইরেক্ট কাপলিং-এ প্রায়ই প্রাথমিক কম্পোনেন্ট খরচ বেশি থাকে, তাদের কম রক্ষণাবেক্ষণের প্রয়োজনীয়তা এবং দীর্ঘ পরিষেবা জীবন সাধারণত 10 বছরের সময়কালে মালিকানার মোট খরচ 20% থেকে 35% কম হয় যখন পরিদর্শন এবং প্রতিস্থাপনের জন্য শ্রম খরচ অন্তর্ভুক্ত করা হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমি কি কাপলিং ছাড়াই সরাসরি মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করতে পারি?
প্রমিত শিল্প মোটর এবং গিয়ার রিডিউসারের জন্য কোনো কাপলিং ডিভাইস ছাড়া সরাসরি সংযুক্তি সুপারিশ করা হয় না। এই দুটি ইউনিটের শ্যাফ্ট সরাসরি সংযোগ করার জন্য ডিজাইন করা হয়নি। এমনকি শ্যাফ্টের ব্যাস মেলে, কোনো নমনীয় উপাদানের অভাবের মানে হল যে সমস্ত বিভ্রান্তিকর শক্তি সরাসরি মোটর এবং রিডুসার উভয়ের বিয়ারিং-এ স্থানান্তরিত হয়, যার ফলে দ্রুত পরিধান হয়। কিছু বিশেষ মোটর-রিডুসার কম্বিনেশন, যা গিয়ারমোটর নামে পরিচিত, মোটর শ্যাফ্ট এবং গিয়ার ট্রেনের সাথে একটি সাধারণ আবাসন ভাগ করে সমন্বিত ইউনিট হিসাবে তৈরি করা হয়। এই সমন্বিত ডিজাইনগুলিতে, সংযুক্তিটি অভ্যন্তরীণ এবং কারখানা-সারিবদ্ধ।
একটি মোটর এবং একটি গিয়ার রিডুসারের মধ্যে ব্যবহৃত সবচেয়ে সাধারণ কাপলিং টাইপ কী?
ইলাস্টোমেরিক স্পাইডার সন্নিবেশের সাথে চোয়ালের সংযোগটি প্রায় 500 কিলোওয়াট পর্যন্ত সাধারণ শিল্প অ্যাপ্লিকেশনের জন্য সর্বাধিক ব্যবহৃত প্রকার। এটি সমস্ত মোটর-টু-রিডুসার কাপলিং ইনস্টলেশনের আনুমানিক 45% থেকে 55% জন্য দায়ী। এর জনপ্রিয়তা এটির ব্যর্থ-নিরাপদ নকশা থেকে উদ্ভূত হয়, যার অর্থ ইলাস্টোমার ব্যর্থ হলে, ধাতব চোয়ালগুলি ইন্টারলক করে এবং টর্ক প্রেরণ করতে থাকে, বিপর্যয়কর বিচ্ছেদ রোধ করে। ডিস্ক কাপলিং এবং গ্রিড কাপলিংগুলি 500 কিলোওয়াটের বেশি উচ্চ-কার্যক্ষমতা এবং উচ্চ-টর্ক অ্যাপ্লিকেশনগুলিতে বেশি সাধারণ, যখন অনমনীয় কাপলিংগুলি প্রাথমিকভাবে নির্ভুল সার্ভো সিস্টেমগুলিতে ব্যবহৃত হয় যেখানে শূন্য ব্যাকল্যাশ গুরুত্বপূর্ণ।
মোটর এবং গিয়ার রিডুসারের মধ্যে কত ঘন ঘন আমার সারিবদ্ধতা পরীক্ষা করা উচিত?
প্রথম 200 থেকে 500 অপারেটিং ঘন্টার পরে প্রাথমিক ইনস্টলেশনের সময় সারিবদ্ধকরণ পরীক্ষা করা উচিত এবং তারপরে বার্ষিক তারপরে ক্রমাগত অপারেটিং সরঞ্জামগুলির জন্য। ঘন ঘন স্টার্ট, স্টপ বা রিভার্সিং লোড সাপেক্ষে সরঞ্জাম প্রতি 6 মাস পর পর পরীক্ষা করা উচিত। থার্মাল সাইক্লিং, ফাউন্ডেশন সেটলিং, এবং কম্পন সময়ের সাথে সাথে প্রান্তিককরণকে প্রবাহিত করতে পারে। 300টি ইন্ডাস্ট্রিয়াল ড্রাইভ সিস্টেমের 2020 সালের একটি সমীক্ষায় দেখা গেছে যে 12 মাস একটানা অপারেশনের পর পরীক্ষা করা ইউনিটগুলির 42% তাদের প্রাথমিক প্রান্তিককরণ সহনশীলতার বাইরে 0.03 মিমি-এর বেশি চলে গেছে।
একটি মোটরের সাথে সংযুক্ত হওয়ার পরে একটি গিয়ার রিডুসার অতিরিক্ত গরম হওয়ার কারণ কী?
একটি নতুন ইনস্টল করা মোটর-রিডুসার অ্যাসেম্বলিতে ওভারহ্যাটিং সবচেয়ে বেশি হয় মিসলাইনমেন্টের কারণে, যা অতিরিক্ত ঘর্ষণ শক্তি তৈরি করে যা যান্ত্রিক শক্তিকে তাপে রূপান্তর করে। অন্যান্য কারণগুলির মধ্যে রয়েছে রিডুসারকে এর রেটেড ক্ষমতার বাইরে ওভারলোড করা, ন্যূনতম প্রস্তাবিত ইনপুট গতির চেয়ে কম গতিতে কাজ করা, অপর্যাপ্ত তৈলাক্তকরণ, বা একটি কাপলিং যা খুব শক্ত এবং এটিকে স্যাঁতসেঁতে না করে কম্পন প্রেরণ করে। একটি সঠিকভাবে ইনস্টল করা গিয়ার রিডুসারকে পরিবেষ্টিত উপরে 40 থেকে 60 ডিগ্রি সেলসিয়াস তাপমাত্রা বৃদ্ধির সাথে কাজ করা উচিত। আবাসন পৃষ্ঠের তাপমাত্রা 90 ডিগ্রি সেলসিয়াসের বেশি হওয়া একটি সমস্যা নির্দেশ করে যার জন্য অবিলম্বে তদন্তের প্রয়োজন।
আমি কি উচ্চ-টর্ক অ্যাপ্লিকেশনের জন্য সরাসরি সংযোগের পরিবর্তে একটি বেল্ট ড্রাইভ ব্যবহার করতে পারি?
বেল্ট ড্রাইভগুলি উচ্চ-টর্ক অ্যাপ্লিকেশনের জন্য ব্যবহার করা যেতে পারে, তবে নির্ভরযোগ্য অপারেশন নিশ্চিত করতে তাদের সতর্ক প্রকৌশল প্রয়োজন। সমান্তরালভাবে সাজানো একাধিক V-বেল্ট প্রায় 2,000 Nm পর্যন্ত টর্ক প্রেরণ করতে পারে। উচ্চ টর্কের মাত্রার জন্য, 200 মিমি পর্যন্ত প্রস্থ সহ সিঙ্ক্রোনাস টাইমিং বেল্ট 5,000 Nm পর্যন্ত পরিচালনা করতে পারে। যাইহোক, উচ্চ-টর্ক অ্যাপ্লিকেশনগুলিতে বেল্ট ড্রাইভগুলি ঘন ঘন টেনশন চেক করার দাবি রাখে কারণ ভারী লোডের মধ্যে বেল্ট প্রসারিত হলে স্লিপেজ হতে পারে। একটি বেল্ট যা মাত্র 2% থেকে 3% পিছলে বেল্টের উপাদানকে দ্রুত হ্রাস করার জন্য যথেষ্ট ঘর্ষণীয় তাপ তৈরি করতে পারে। 5,000 Nm-এর বেশি অ্যাপ্লিকেশানগুলির জন্য, সরাসরি কাপলিং বা চেইন ড্রাইভ পদ্ধতিগুলি সাধারণত আরও ব্যবহারিক এবং নির্ভরযোগ্য।
একটি বৈদ্যুতিক মোটর একটি গিয়ার রিডুসার সংযুক্ত করার জন্য কি সরঞ্জাম অপরিহার্য?
প্রয়োজনীয় টুলকিটে 20 Nm থেকে 400 Nm পরিসীমা কভার করা একটি ক্যালিব্রেটেড টর্ক রেঞ্চ, গ্যাপ ক্লিয়ারেন্স পরিমাপের জন্য ফিলার গেজের একটি সেট, ম্যাগনেটিক বেস সহ একটি ডায়াল ইন্ডিকেটর বা একটি লেজার অ্যালাইনমেন্ট সিস্টেম, স্টেইনলেস স্টিলের শিম স্টক 0.05 থেকে 0.10 মিমি স্ট্রেইট স্টক একটি নির্ভুল-গ্রাউন্ড এজ সহ দীর্ঘ, শ্যাফ্ট ব্যাস যাচাইয়ের জন্য মাইক্রোমিটার, এবং কাপলিং এবং মাউন্টিং বল্টের আকারের সাথে মিলে যাওয়া হেক্স কী এবং সকেট রেঞ্চগুলির একটি সম্পূর্ণ সেট। একটি বিয়ারিং হিটার বা ইন্ডাকশন হিটারের প্রয়োজন হতে পারে বড় কাপলিং হাব বসানোর জন্য যার ব্যাস 50 মিমি-এর বেশি শ্যাফ্টে ফিট হয়।
ইনস্টলেশনের সময় নিরাপত্তা সতর্কতা
লকআউট এবং ট্যাগআউট পদ্ধতি অবশ্যই অনুসরণ করতে হবে যখনই মোটর এবং গিয়ার রিডুসারে বা তার কাছাকাছি কাজ করা হয়। কোনো যান্ত্রিক কাজ শুরু করার আগে সংযোগ বিচ্ছিন্ন সুইচে বৈদ্যুতিক বিচ্ছিন্নতা যাচাই করতে হবে। ঘূর্ণায়মান সমাবেশ, একবার চালু হলে, প্রযোজ্য নিরাপত্তা মানগুলির প্রয়োজনীয়তা পূরণ করে এমন একটি গার্ড দ্বারা সম্পূর্ণরূপে আবদ্ধ থাকতে হবে। একটি গার্ড যা সরঞ্জাম ছাড়া সরানো যেতে পারে স্থায়ী ইনস্টলেশনের জন্য গ্রহণযোগ্য নয়। গার্ডকে অবশ্যই সমাবেশের সর্বোচ্চ রেট করা গতিতে কাপলিং ব্যর্থতার ফলে একটি প্রজেক্টাইল ধারণ করতে সক্ষম হতে হবে। অতিরিক্তভাবে, মোটর এবং রিডুসারের অবস্থানের জন্য ব্যবহৃত উত্তোলন সরঞ্জামগুলিকে সর্বাপেক্ষা ভারী উপাদানের ওজনের কমপক্ষে 150% এর জন্য রেট করা আবশ্যক এবং মোটর এবং রিডুসার হাউজিং উভয় ক্ষেত্রেই উত্তোলন পয়েন্টগুলি স্পষ্টভাবে চিহ্নিত করা আবশ্যক।
এই নিবন্ধে উপস্থাপিত পদ্ধতি এবং ডেটা বৈদ্যুতিক মোটরের সাথে একটি গিয়ার রিডুসার সংযুক্ত করার জন্য আদর্শ শিল্প অনুশীলনকে প্রতিফলিত করে। নির্দিষ্ট টর্ক মান, প্রান্তিককরণ সহনশীলতা, এবং পরিষেবার কারণগুলি সর্বদা ইনস্টলেশনে ব্যবহৃত নির্দিষ্ট মোটর, রিডুসার এবং কাপলিং উপাদানগুলির প্রস্তুতকারকের দ্বারা প্রদত্ত ডকুমেন্টেশনের বিরুদ্ধে যাচাই করা উচিত।